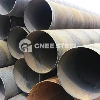

כיצד מיוצרים צינורות דוודים
צינורות הדוד מיוצרים על ידי שני מסלולים עיקריים. צינור ללא תפרים מתחיל כמו בילט עגול מוצק אשר מחומם ומחורר, ולאחר מכן מוארך על ידי פירסינג סיבובי, גלגול תקע או שחול כך שהקיר נוצר ללא מפרק. ציור קר או גלגול קר לאחר מכן כדי להביא את הצינור לקוטר הסופי, עובי הדופן וגימור פני השטח שלו. צינור מרותך מתחיל כרצועה מפותלת שנוצרת לגליל ונסגרת על ידי ריתוך התנגדות חשמלית או ריתוך קשת שקוע, ולאחר מכן מנורמל את אזור הריתוך כדי להסיר את המבנה המרותך כ-. שני המסלולים מסתיימים בטיפול בחום, יישור, חיתוך, בדיקה הידרוסטטית ובדיקה לא- הרסנית.
הבחירה בין שני המסלולים מונעת על ידי גודל, עובי דופן, דרגת לחץ ודרישות קוד ולא על ידי עלות בלבד. מוצרי קיר גדולים-או עבים מאוד-הם חסכוניים יותר כמו צינור מרותך, בעוד שאלמנטים של מחמם-על בלחץ-קטנים-בלחץ גבוה כמעט תמיד חלקים.
תקנים החלים על ייצור צינורות דוודים
קוד הדוד וכלי הלחץ של ASME סעיף Iמסדיר את התכנון והבנייה של דודי חשמל, וסעיף IIמפרט את מפרטי החומר המותרים והלחצים המותרים.
ASTM A192 / ASME SA-192וASTM A210 / ASME SA-210לכסות דווד פלדת פחמן ללא תפרים וצינורות מחמם-על.
ASTM A213 / ASME SA-213מכסה ללא תפרים סגסוגת פריטית וסגסוגת אוסטניטית-דוד פלדה, מחמם-על ומחליף חום-, כולל דרגות T11, T22 ו-T91.
ASTM A335 / ASME SA-335מכסה סגסוגת פריטית ללא תפרים-לצינור פלדה-בטמפרטורה גבוהה בדרגות P1, P5, P11, P22 ו-P91.
EN 10216-2הוא התקן האירופי הנוכחי לצינורות פלדה ללא תפרים למטרות לחץ; המבוגר יותרDIN 17175ייעודו בוטל ואין לצטט אותו בהזמנות חדשות.
GB 3087וGB 5310לכסות צינורות דוודים בלחץ- נמוך ובלחץ גבוה- עבור השוק הסיני.
מדוע צינור חלק מועדף עבור שירות-בלחץ גבוה
לצינור ללא תפרים אין תפר ריתוך, ולכן אין לו קו חיבור שיכול לשמש כמגביר מתח או כנתיב קורוזיה מועדף. זה מכריע במחמם-על, מחמם מחדש ושימוש בצנרת-גבוהה, כאשר הצינור פועל בטמפרטורת מתכת ולחץ גבוהים ונתון למחזוריות תרמית. צינור ללא תפרים מציע גם קיר היקפי אחיד יותר, מה שמפשט הערכת זחילה ועייפות. צינור מרותך נשאר מקובל במלואו במיקומים רבים של -טמפרטורות ולחץ נמוך יותר-, בתנאי שהקוד הרלוונטי מאפשר זאת והריתוך עבר את הבדיקה שצוינה. מוצר חלק עולה יותר, כך שההחלטה מתקבלת בדרך כלל על קצבת קוד וחומרת חובה ולא על העדפה אישית.
בקרת איכות ובדיקות
| שָׁלָב | שִׁיטָה | מַטָרָה |
|---|---|---|
| חוֹמֵר גֶלֶם | ניתוח ספקטרומטרי | אשר הרכב כימי וציון |
| מְמַדִי | מדידת קיר אולטרסאונד, מדדי קוטר וסגלגלות | ודא קיר מינימום וסובלנות |
| שלמות ריתוך | זרם מערבולת, בדיקת אולטרסאונד ורנטגן | זיהוי הקפות, סדקים וחוסר היתוך |
| לַחַץ | בדיקה הידרוסטטית | אשר את אטימות הלחץ |
| מֵכָנִי | מבחני מתיחה, קשיות, שיטוח והתלקחות | אשר חוזק, משיכות ויכולת עבודה |
| תיעוד | תעודת בדיקת טחנה ועקיבות-למספרי חום | קשר כל צינור לרישומי הייצור שלו |
בדיקת צד שלישי-, מערכת ניהול איכות ISO 9001 ועמידה בהנחיית ציוד הלחץ נדרשות לעתים קרובות על ידי משתמשי הקצה בנוסף למפרט החומר. בדיקות מבוססות מגרש- ודגימות שנשמרו מאפשרות לעקוב אחר כל סטייה דרך מסלול הייצור.
פיתוחים עיצוב צינורות הדוד
בדיקה אוטומטית לא-הרסנית עם סיווג פגמים מבוסס-מחשב לזיהוי עקבי יותר.
כיתות פריטיות ו-כרום מתקדמות שפותחו לשיפור עמידות לזחילה בפרמטרים גבוהים יותר של קיטור.
סימולציה מספרית ומודלים דיגיטליים של תהליך המשמשים לאופטימיזציה של פירסינג, שרטוט וטיפול בחום לפני הייצור.
טיפולי שטח וציפויים מיושמים להפחתת חמצון מאש ללא כימיה מסוכנת.
ייצור תוסף שנבדק עבור חלקי מעבר מורכבים וחלקי חילוף-קטנים.
שאלות נפוצות
ש: מה ההבדל בין צינור דוד ERW ו-SAW?
ERW סוגר את התפר על ידי חימום התנגדות של קצוות הרצועה ומתאים לקירות דקים יותר, בעוד ש-SAW מטיל מתכת מילוי לאורך התפר ומתאים לקירות כבדים יותר וקטרים גדולים יותר.
ש: אילו תקנים מכסים את בדיקת צינורות הדוד?
מפרט החומר הרלוונטי של ASTM או EN מגדיר את הבדיקות, וסעיף ASME I מגדיר דרישות בדיקה נוספות עבור רכיבי דודי חשמל.
ש: האם ניתן להשתמש בצינור מרותך במחמם-על?
רק כאשר הקוד הרלוונטי והעיצוב מאפשרים זאת; אלמנטים של מחמם-על ומחמם מחדש בלחץ גבוה הם בדרך כלל חלקים.
ש: מדוע מתבצעת נורמליזציה לאחר הריתוך?
מנרמל מחדד את מבנה המיקרו של אזור הריתוך ומשחזר את האחידות בין מתכת הריתוך, האזור המושפע-החום ומתכת האב.
ש: כיצד נשמרת העקיבות?
כל מספר חום מסומן על הצינור או החבילה, ותעודת בדיקת הטחנה מקשרת את המספר הזה לתוצאות הכימיות והמכניות.
ש: האם DIN 17175 עדיין תקף להזמנות חדשות?
לא, הוא הוסר והוחלף ב-EN 10216-2 עבור הזמנות חדשות של צינורות לחץ.