
ASTM A53 -מפרט סטנדרטי לצינור פלדת פחמן מרותך וחסר תפרים שפותח על ידי האגודה האמריקאית לבדיקות וחומרים (ASTM). התקן מכסה מגוון גדלים ועובי צינורות והוא חל על מערכות צנרת המשמשות להובלת גזים, נוזלים ונוזלים אחרים.
צינור ASTM A53 מיועד ליישומים מכניים ולחץ ומקובל גם לשימושים רגילים בקווי קיטור, מים, גז ואוויר.
גדלים:
½" – 12" כמה מגבלות תלויות בציון. גדלים של עד 26 אינץ' OD זמינים על בסיס מוגבל.
מפרט סטנדרטי לצינור, פלדה, שחור וחם-טבול, אבץ- מצופה, מרותך וחסר תפרים. מפרט זה מכסה צינור פלדה מגולוון ללא תפרים ומרותך שחור וטבול חם-.
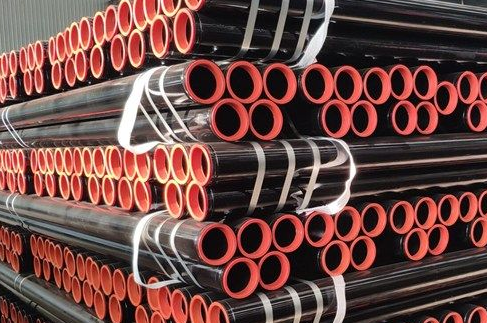
סוגי צינור ASTM A53:
הסוגים והדרגות הבאים של צינור A53 מכוסים במפרט זה:
צינור מסוג F - תנור-קת-מרותך, מרותך רציף דרגה A
סוג E צינור - חשמלי-התנגדות-מרותך, דרגות A ו-B, הנקרא צינור ERW A53
צינור מסוג S - ללא תפרים, דרגות A ו-B, הנקרא A53 Seamless pipe
דרישות תקן לגלוון ASTM A53:
מפרט תקן ASTM A53 כולל דרישות מגולוון טבילה חמה (ציפוי אבץ) עבור צינור ASTM A53 דרגה B.
יתר על כן, יש גלוון פנימי וחיצוני צינור. לפי נהלי הטבילה החמה, עובי אבץ מכל דרגה יתקיים לפי מפרט B6.
משקל ציפוי אבץ צריך להיות לא פחות מ-1.8 אונקיות/רטר2, 0.55 ק"ג/מ"ר, וכל משקל דגימה לא יפחת מ-1.6 אונקיות/רגל 2 0.49 ק"ג/מ"ר, בינתיים משקל המשטח החיצוני והמשטח הפנימי של המדגם לא יפחת מ-1.3 אונקיות/רגל 2 0.40 ק"ג/מ"ר.
יישומי ASTM A53:
1 ארכיטקטורה: צינור מקסימלי תחת יותר מיצוי מי תהום כאשר מגדלים, דוודים, הובלת מים חמים וכן הלאה.
2 עיבוד שבבי, ערכות מיסבים, מכונות עיבוד ואביזרים אחרים.
3 דרגת חשמל: חלוקת גז, צינור נוזלי חשמל.
4 תחנות כוח רוח נגד-צינורות סטטיים.
מאפיינים מכניים – דרישות מתיחה
| חלק ו-ERW | כיתה א' | כיתה ב' |
| חוזק מתיחה, מינימום, psi | 48,000 (גדול או שווה ל-330 Mpa) | 60,000 (גדול או שווה ל-415 Mpa) |
| חוזק תפוקה, מינימום, psi | 30,000 (גדול או שווה ל-205 Mpa) | 35,000 (גדול מ-240 Mpa או שווה לו) |
| התארכות (%) | גדול או שווה ל-35 | גדול או שווה ל-30 |
ההבדל העיקרי:
לדרגה B חוזק גבוה יותר (חוזק תפוקה גדול מ-240MPa או שווה לו) והוא מתאים למערכות צנרת בלחץ גבוה יותר.
לדרגה A יש פלסטיות טובה יותר (התארכות גדולה או שווה ל-35%) והיא מתאימה יותר לכיפוף קר, סלילה ותהליכי יצירה אחרים.
דרישות כימיות עבור ASTM A53:
| חלק ו-ERW | C max % | Mn מקסימום % | P max % | S max % |
| כיתה א' | 0.25 | 0.95 | 0.05 | 0.045 |
| כיתה ב' | 0.30 | 1.20 | 0.05 | 0.045 |
| סוּג |
פַּחמָן מקסימום % |
מַנגָן מקסימום % |
זַרחָנִי מקסימום % |
גוֹפרִית מקסימום % |
נְחוֹשֶׁת מקסימום % |
נִיקֵל מקסימום % |
כְּרוֹם מקסימום % |
מוליבדן מקסימום % |
||||||||
| כיתה א' | כיתה ב' | כיתה א' | כיתה ב' | כיתה א' | כיתה ב' | כיתה א' | כיתה ב' | כיתה א' | כיתה ב' | כיתה א' | כיתה ב' | כיתה א' | כיתה ב' | כיתה א' | כיתה ב' | |
| סוג S (ללא תפרים) |
0.25 | 0.30 | 0.95 | 1.2 | 0.05 | 0.05 | 0.045 | 0.045 | 0.40 | 0.40 | 0.40 | 0.40 | 0.15 | 0.15 | 0.08 | 0.08 |
| סוג E (התנגדות-חשמלית מרותכת) |
0.25 | 0.30 | 0.95 | 1.2 |
0.05 |
0.05 | 0.045 | 0.045 | 0.40 | 0.40 | 0.40 | 0.40 | 0.15 | 0.15 | 0.08 | 0.08 |
| סוג F (צינור מרותך-תנור) |
0.30 | / | 1.2 | / | 0.05 | / |
0.045 |
/ | 0.40 | / | 0.40 | / | 0.15 | / | 0.08 | / |
השוואה בין תרחישי יישומים טיפוסיים:
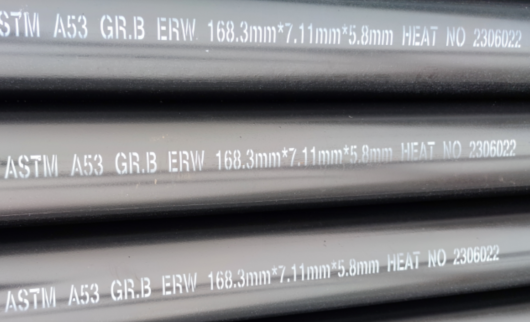
A53 GR.A: בשימוש נפוץ בבנייה, בלחץ נמוך -(פחות מ-5MPa או שווה ל-5MPa), כגון צינורות אינסטלציה, תמיכת מבנה בניין ומערכות קיטור בלחץ נמוך.
A53 GR.B: נפוץ בשימוש בנפט, תעשייה כימית, ייצור מכונות, הובלת נוזלים בלחץ בינוני וגבוה (פחות או שווה ל-15MPa), כגון צינורות נפט וגז, צינורות עזר לדודים בלחץ גבוה וחלקי מבנה מכניים.
ההבדל העיקרי:
דרגה A מתאימה למערכות בלחץ נמוך, שאינן-קריטיות, כגון צנרת בנייה ומיזוג אוויר.
דרגה B מתאימה לצינורות תעשייתיים בלחץ בינוני וגבוה, כגון תעשיות נפט וכימיקלים.
איך בוחרים את הציון הנכון?
נוזל בלחץ-נמוך, דרישות כיפוף/ליפוף קר ← דרגה A (חסכוני, ביצועי גיבוש טובים)
דרישות נוזל בלחץ- בינוני-וגבוה, עומס מבני- ← דרגה B (חוזק גבוה יותר, עמידות בלחץ טובה)
דרגה B של ASTM A53 היא בחירה נפוצה עבור צינורות בלחץ בינוני- ו-גבוה, בעוד שדרגה A מתאימה ליישומי כיפוף- בלחץ נמוך-. בחירת הדרגה הנכונה בהתאם לתנאי עבודה ספציפיים יכולה לייעל את העלות והביצועים.
השוואה של צינור A53 עם תקנים אחרים:
ASTM A106: צינור ללא תפר-גבוה ו-גבוה (פחות או שווה ל-650 מעלות), המיוצר רק בשיטות ללא תפרים, מתאים למערכות קיטור/נפט וגז.
API 5L: צינורות נפט וגז למרחקים-, מתאימים לדרישות מחמירות יותר של עמידות בלחץ ועמידות בפני קורוזיה.
תהליך ייצור של צינור פלדה ASTM A53:
תהליך הייצור של צינור הפלדה ASTM A53 משתנה בהתאם לסוגו (צינור ללא תפרים או צינור מרותך) ושיטת ייצור ספציפית (כגון גלגול חם, שרטוט קר, ריתוך התנגדות וכו').
1. תהליך ייצור צינור פלדה ללא תפרים
צינור פלדה ללא תפר ASTM A53 מחולק לשני תהליכים: גלגול חם וציור קר. התהליך הספציפי הוא כדלקמן:
(1) תהליך ייצור צינורות ללא תפרים מגולגל חם
הכנת ריק בצינור: בחר בילט מפלדת פחמן העומד בתקן (כגון פלדה 20# התואמת לדרגת A53-B).
חימום: חימום ל-1100 מעלות ~ 1250 מעלות בכבשן טבעת או תנור הליכה.
פירסינג: השתמשו במכונת פירסינג-תצולבת או במכונת פירסינג בלחץ כדי לנקב את הבילט המוצק לתוך צינור מחוספס חלול.
גלגול: הרחבה ועיוות באמצעות מפעל גלגול של שלושה-גלגלים צולבים-או גלגול מתמשך.
גודל: התאם את הקוטר החיצוני ואת עובי הדופן לגודל סטנדרטי.
קירור: קירור אוויר או קירור מבוקר.
יישור: בטל עיוות כיפוף.
זיהוי: בדיקת לחץ מים, זיהוי פגמים קולי (UT) וכו'.
אחסנה: סימון, אריזה ואחסון.
תכונות:
יעילות ייצור גבוהה, מתאימה לצינורות בעלי דופן-עבה-בקוטר גדול.
חספוס פני השטח גבוה יחסית, ואחידות עובי הדופן נמוכה במקצת מזו של צינורות קרים-.
(2) תהליך ייצור צינורות ללא תפרים-קר
חימום בילט צינור וניקוב (זהה לגלגול חם).
כותרת: נוח להידוק מכונת ציור קר.
חישול: הסר מתח פנימי ושפר את הפלסטיות.
כבישה: להסיר אבנית תחמוצת.
ציור קר: ציור מרובה-מעבר לגודל היעד (הקוטר החיצוני יכול להיות מדויק עד ±0.1 מ"מ).
טיפול בחום: מנרמל או חיסום כדי להתאים את הביצועים.
בדיקה ואחסון (זהה לגלגול חם).
תכונות:
דיוק ממדים גבוה וגימור משטח טוב.
מתאים לצינורות -דקים-קטנים בקוטר (כגון צינורות לצילינדרים הידראוליים).
2. תהליך ייצור צינור פלדה מרותך
צינורות מרותכים ASTM A53 כוללים בעיקר ריתוך התנגדות חשמלית (ERW) וריתוך קשת שקוע (SAW/LSAW):
(1) תהליך ריתוך התנגדות חשמלית (RW Pipe) בתדר גבוה-
טיפול מקדים ברצועות פלדה: שחרור, פילוס וזיזום.
גיבוש: רצועת הפלדה מגולגלת בהדרגה לצורת צינור על ידי סטים מרובים של גלילים, והקצוות מיושרים לריתוך.
ריתוך בתדר גבוה (HFW): הקצוות מחוממים על ידי זרם בתדירות גבוהה ונלחצים כדי להתיך ליצירת ריתוך רציף.
טיפול בחום של הריתוך: טמפרטורת של לפחות 540 מעלות לסילוק מרטנזיט.
גודל ויישור: להבטיח דיוק ממדי.
בדיקה: בדיקת זרם מערבולת (ET), בדיקת לחץ מים וכו'.
תכונות:
יעילות ייצור גבוהה ועלות נמוכה.
מתאים לצינורות בקוטר קטן ובינוני (כגון צינורות מגולוונים לבנייה).
(2) תהליך ריתוך קשת שקוע (SAW/LSAW Pipe).
כרסום לוחות פלדה: כרסום דו-צדדי- של קצה לוח הפלדה כדי להבטיח את צורת החריץ ודיוק הממדים.
טרום-כיפוף: קצה לוח הפלדה נוצר לעיקול הנדרש על ידי מכונת כיפוף קדם- כדי להקל על היצירה הבאה.
יצירת JCOE: נלחץ בהדרגה לצורת "J-C-O" ולאחר מכן נסגר לריק של צינור.
ריתוך קדם-: ריתוך מוגן גז (MAG) משמש לתיקון זמני של המפרק.
ריתוך קשת שקוע פנימי וחיצוני: השתמש במכונת ריתוך קשת שקוע רב-תיל כדי לרתך את הריתוך משני הצדדים כדי להבטיח חוזק גבוה.
הרחבת קוטר: שפר את חלוקת המתח.
זיהוי: -רנטגן (RT), קולי (UT)
תכונות:
מתאים לצינורות בעלי דופן-בקוטר- גדול (כגון צינורות נפט וגז).
חוזק הריתוך גבוה, אך העלות גבוהה.
צינור מרותך ERW (קוטר קטן): ריתוך עמידות בתדר- גבוה, מתאים לבנייה ומבנים מכניים.
צינור מרותך SAW/LSAW (קוטר גדול): ריתוך קשת שקוע, מתאים להובלת נפט וגז, צינורות בלחץ גבוה-.
בדיקת איכות צינור פלדה ASTM A53:
בדיקות לא-הרסניות (NDT):
זיהוי פגמים על-קוליים (UT): זיהוי פגמים פנימיים של ריתוכים וחומרי אב.
זיהוי קרני רנטגן (RT): בדוק אם יש פגמים כגון נקבוביות וחוסר איחוי בתוך הריתוך.
בדיקת חלקיקים מגנטיים (MT): משמש לזיהוי סדקים בקצה הצינור.
בדיקה הידרוסטטית: בדוק את יכולת נשיאת הלחץ של כל צינור פלדה כדי להבטיח שאין דליפה
בקרת איכות קפדנית (כגון זיהוי פגמים, בדיקה הידרוסטטית) וטיפול פני השטח (גלוון, ציפוי) מבטיחים שהוא עומד בתקן ASTM A53 ועונה על הצרכים של תעשיות שונות.
דרישות כיפוף:
עבור צינור NPS 2(DN50) ומטה, אורך מספיק של צינור יהיה מסוגל לכופף קר ב-90 מעלות סביב ציר גלילי, שקוטרו הוא פי 12 מהקוטר החיצוני של הצינור, ללא סדקי פיתוח בכל חלק וללא פתיחת הריתוך.
בהזמנת סלילה צמודה, הצינור יעמוד כפוף קר ב-180 מעלות סביב ציר גלילי, שקוטרו פי שמונה מקוטר הצינור החיצוני, ללא תקלה.
צינור כפול חזק במיוחד מעל NPS 1 1/4(DN 32) לא צריך להיות נתון לבדיקת עיקול.
בדיקת רידוד:
בדיקת הרידוד תיעשה על צינור מעל NPS 2(DN 50) עם כל עובי חזק וקל במיוחד.
עבור צינור ללא תפרים, דגימת בדיקה באורך של לפחות 2 1/2 אינץ' (60 מ"מ) תיודד קרה בין לוחות מקבילים בשני שלבים. במהלך השלב הראשון, שהוא בדיקת משיכות, אין סדקים או שברים בחלק הפנימי, החיצוני או משטחי הקצה. במהלך השלב השני, שהוא בדיקת תקינות, יימשך ההשטחה עד שדגימת הבדיקה נשברת או שהצדדים הנגדיים של הצינור ייפגשו. עדויות על חומר למינציה או לא תקין שמתגלים במהלך כל בדיקת הרידוד יהוו עילה לדחייה.
לצינור מרותך בהתנגדות חשמלית, דגימת בדיקה בגודל של לפחות 4 אינץ'. אורך (100 מ"מ) ישטוח קר בין לוחות מקבילים בשלושה שלבים, כאשר הריתוך ממוקם 0 מעלות או 90 מעלות מקו כיוון הכוח. במהלך השלב הראשון, שהוא בדיקת משיכות הריתוך, לא יתרחשו סדקים או שברים בחלק הפנימי או החיצוני של הריתוך עד שהמרחק בין הלוחות קטן משני שליש מקוטר הצינור הנקוב. כשלב שני, ההשטחה תימשך כבדיקת משיכות הרחק מהריתוך. במהלך השלב השני, אין סדקים או שברים בחלק הפנימי או החיצוני הרחק מהריתוך. במהלך השלב השלישי, שהוא בדיקת תקינות, יימשך הרידוד עד שדגימת הבדיקה נשברת או שהקירות הנגדיים של הצינור נפגשים. עדויות של חומר למינציה או לא תקין או של ריתוך לא שלם שמתגלה בבדיקת ההשטחה יהוו גורם לדחייה.